

溶接の違いを知りたい方に、まず結論です。溶接は「何を使って、どうやって金属をつなぐか」で種類が分かれます。工場で使われる溶接の多くは、電気の熱で金属を溶かす「アーク溶接」の仲間です。
アーク溶接の中でも、被覆アーク・TIG・MIG・MAGでは、使う道具も向いている作業も違います。違いを押さえておくと、求人票の「溶接」の中身がぐっと読み取りやすくなります。
この記事では、溶接の基本の分類から、アーク溶接4種類の違い、ガス溶接やスポット溶接などの特徴までを整理しました。必要な資格や、工場求人での見方もあわせて解説します。
溶接は3種類に分かれる!融接・圧接・ろう接の違い
「溶接」と一口に言っても、金属のつなぎ方は1つではありません。まずは大きな分類から見ていきましょう。ここを理解しておくと、後の種類別の違いも整理しやすくなります。
融接:金属を溶かして一体にする方法
融接は、つなぎ目の金属を熱で溶かし、冷えて固まることで一体化させる方法です。溶接と聞いて多くの方が思い浮かべるのは、この融接でしょう。
アーク溶接やガス溶接は、すべて融接に含まれます。工場や建設現場で行われる溶接のほとんどが、この融接です。
圧接:圧力を加えて接合する方法
圧接は、金属に強い圧力をかけて接合する方法です。代表例は、薄い鋼板を電極で挟んで電流を流すスポット溶接です。
金属を大きく溶かさずにつなげるため、熱による変形が出にくい点が特徴です。自動車のボディなど、同じ作業を大量に繰り返す工程でよく使われます。
ろう接:低い温度で溶ける金属でつなぐ方法
ろう接は、つなぐ金属(母材)より低い温度で溶ける「ろう材」を流し込んで接合する方法です。母材そのものは溶かしません。
ろう付けやはんだ付けがこの仲間です。母材への熱の影響が小さいため、細かな部品や電子部品の接合に向いています。
3分類の違いを一覧で比較
3つの分類の違いを、表にまとめました。
| 分類 | つなぎ方 | 代表例 |
|---|---|---|
| 融接 | 母材を溶かす | アーク溶接・ガス溶接 |
| 圧接 | 圧力で接合 | スポット溶接 |
| ろう接 | ろう材でつなぐ | ろう付け・はんだ付け |
工場求人で見かける「溶接」は、ほぼ融接か圧接のどちらかです。次の章からは、特に求人で目にする機会が多いアーク溶接の違いを詳しく見ていきます。
アーク溶接の4つの違い|被覆アーク・TIG・MIG・MAG(CO2)
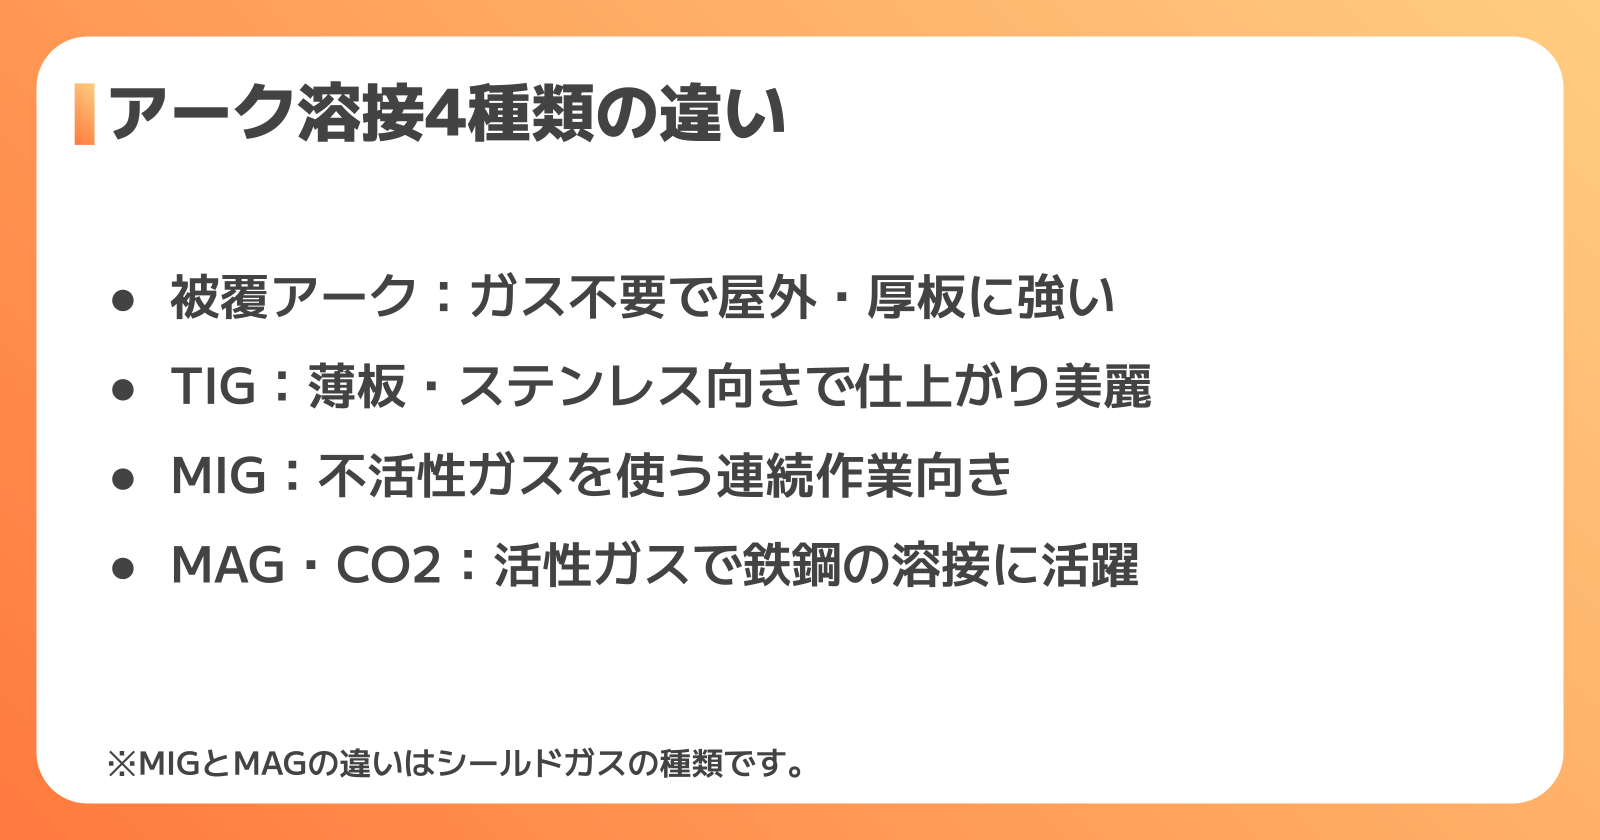
アーク溶接とは、電極と金属の間に発生させた電気の火花(アーク)の高熱で、金属を溶かしてつなぐ方法です。電極の種類や、溶接部を守るガスの有無によって、いくつかの種類に分かれます。
ここでは、工場求人でよく目にする4種類を取り上げます。違いを決めるのは「電極の種類」と「ガスの種類」の2点です。この2点を押さえれば、頭に入りやすくなります。
被覆アーク溶接:ガス不要で屋外にも強い定番の方法
被覆アーク溶接は、「溶接棒」の先端と金属の間にアークを飛ばして溶かす方法です。溶接棒の表面には被覆材(フラックス)が塗られており、これが燃えて溶接部を空気から守ります。
ガスのボンベが不要なため、風のある屋外や建築現場でも使いやすいのが強みです。厚い鋼板の溶接にも向いています。
一方で、溶接後に表面にできる「スラグ(かす)」を落とす作業が必要です。溶接棒を交換する手間もあり、作業スピードは他の方法より控えめです。
TIG溶接(ティグ溶接):仕上がりの美しさが武器
TIG溶接は、溶けないタングステンの電極でアークを出し、別に用意した溶加棒を手で足しながらつなぐ方法です。シールドガスにはアルゴンなどの不活性ガスを使います。
特徴は、スパッタ(飛び散る金属の粒)がほとんど出ず、きれいな仕上がりになることです。ステンレスやアルミ、薄い板の溶接によく使われます。
ただし、片手で電極、もう片手で溶加棒を操るため、熟練が必要です。作業スピードもゆっくりめで、見た目や精度が求められる製品に使われます。
MIG溶接(ミグ溶接):ワイヤが自動で出てくる半自動タイプ
MIG溶接は、ワイヤ状の電極が自動で送り出され、溶けながら溶加材も兼ねる方法です。シールドガスにはTIGと同じく不活性ガスを使います。
スイッチを押すだけでワイヤが供給されるため、連続して素早く溶接できるのがメリットです。アルミ合金などの溶接に使われることが多く、「半自動溶接」の一種に数えられます。
弱点は、TIGに比べてスパッタが出やすいことと、風でガスが流れると品質が落ちやすいことです。屋内の工場向きといえます。
MAG溶接・CO2溶接:鉄鋼の溶接で活躍する方法
MAG溶接は、MIG溶接とほぼ同じ仕組みですが、シールドガスに炭酸ガス(CO2)などの「活性ガス」を混ぜて使う点が違います。このガスの違いによって、鉄や鋼の溶接で深く溶け込ませやすくなります。
炭酸ガスだけを使うCO2溶接も、広い意味ではMAG溶接の仲間として扱われます。自動車部品や鉄骨など、鉄鋼を扱う現場で使われることが多い方法です。
MIGとMAGは名前が似ていますが、見分けるポイントはガスの種類です。不活性ガスならMIG、活性ガスを含むならMAGと覚えておきましょう。
4種類の違いを一覧で比較
4種類のアーク溶接の違いを、表にまとめました。
| 種類 | 得意な場面 | 注意点 |
|---|---|---|
| 被覆アーク | 屋外・厚い鋼板 | スラグ除去が必要 |
| TIG | 薄板・ステンレス | 熟練が必要・遅い |
| MIG | アルミ・連続作業 | 風に弱い |
| MAG・CO2 | 鉄鋼・量産 | スパッタが出やすい |
なお、ワイヤが自動で送られる「半自動溶接」はMIG・MAG・CO2を指し、溶接棒を手で扱う被覆アークやTIGは「手溶接」と呼ばれます。求人票で「半自動溶接」とあれば、ワイヤ式の溶接だと読み取れます。
アーク溶接以外の溶接の違い|ガス・スポット・レーザー・摩擦攪拌
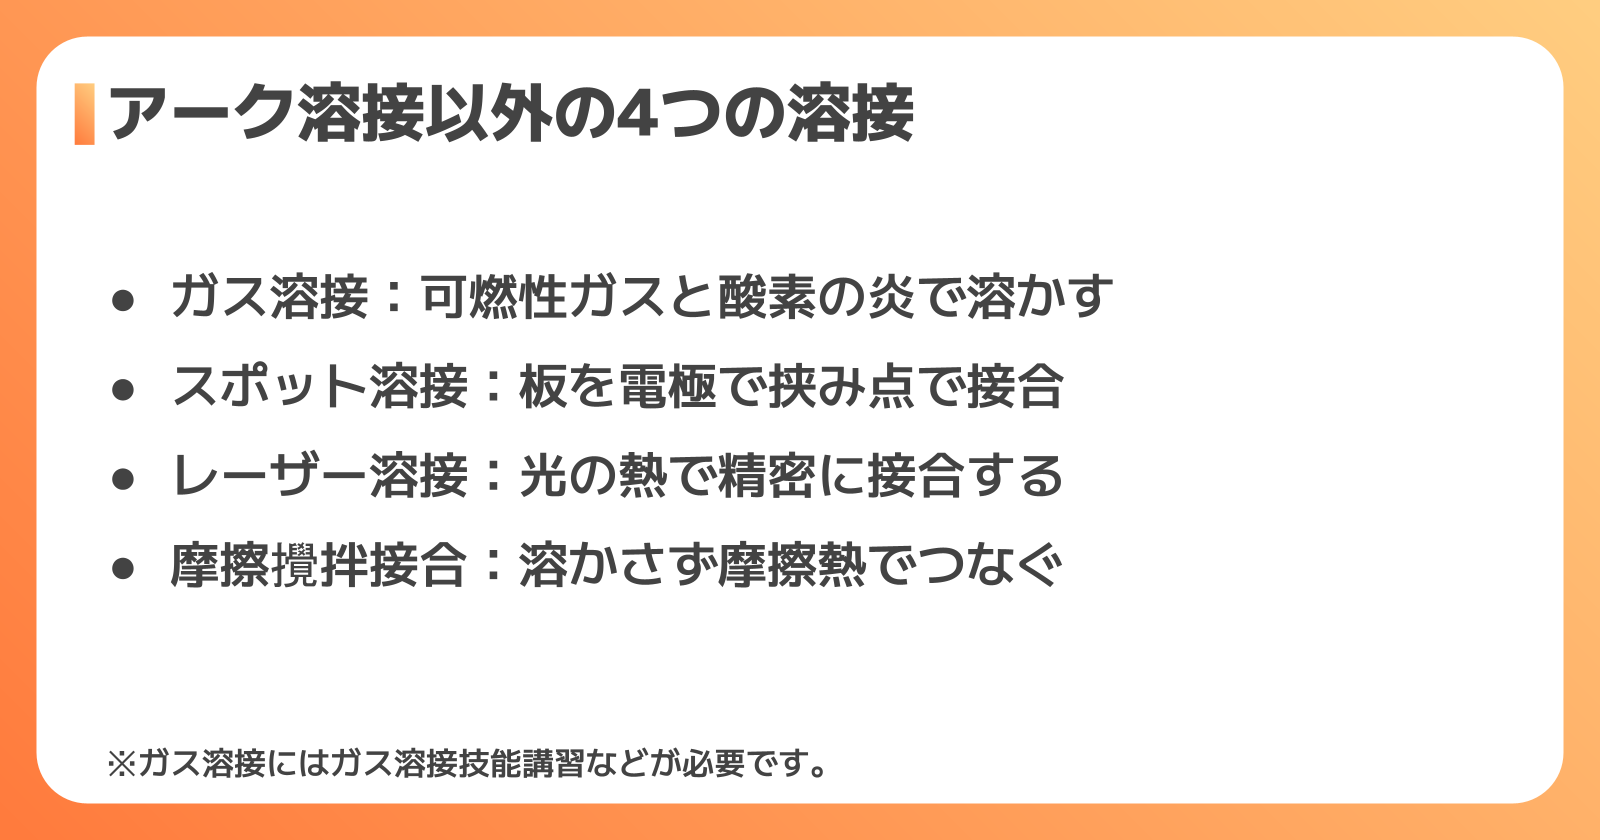
工場の溶接には、アーク溶接以外の方法もあります。ここでは、現場で名前を聞く機会の多い4つの方法の違いを見ていきましょう。
ガス溶接:炎の熱で金属を溶かす方法
ガス溶接は、アセチレンなどの可燃性ガスと酸素を燃やした炎で、金属を溶かしてつなぐ方法です。電気を使わないため、電源のない場所でも作業できます。
炎の強さを手元で細かく調整できるので、薄い金属や配管の溶接に使われてきました。同じ設備で金属を切る「ガス切断」も行えます。
ただし、可燃性ガスと酸素のボンベを扱うため、ガス溶接技能講習などの資格が必要です。資格については、次の章で詳しく説明します。
スポット溶接:電気抵抗の熱で板を点で止める方法
スポット溶接は、重ねた2枚の金属板を電極で挟み、強い電流を流して発生する熱で、点のように接合する方法です。前の章で紹介した「圧接」の仲間です。
作業時間が短く、ワイヤや溶接棒などの材料も不要です。自動車のボディのように、同じ作業を大量に繰り返す工程で使われます。
多くの工場では、専用の機械やロボットが溶接を行います。作業者は、部品のセットや機械の操作、仕上がりの確認が中心になることが多い仕事です。
レーザー溶接:光のエネルギーで精密に接合する方法
レーザー溶接は、レーザー光を接合部に集中させ、その熱で金属を溶かす方法です。熱が当たる範囲が小さく、変形を抑えやすいのが特徴です。
精密さが求められる電子部品や、自動車の部品などで使われています。設備は高額で、基本的には機械が自動で行うため、作業者は設備の操作や監視を担当します。
摩擦攪拌接合(FSW):金属を溶かさずにつなぐ新しい方法
摩擦攪拌接合は、回転する工具を金属に押し当て、摩擦熱で柔らかくなった部分をかき混ぜて接合する方法です。金属を溶かさないため、一般的な溶接で起きやすい変形や強度の低下を抑えやすいとされています。
アルミ合金などの接合で採用されています。工場求人に出てくる機会はまだ多くありませんが、「溶接にもこんな方法がある」と知っておくと、仕事の幅が見えてきます。
溶接の違いと必要な資格|工場求人での見方と未経験の始め方
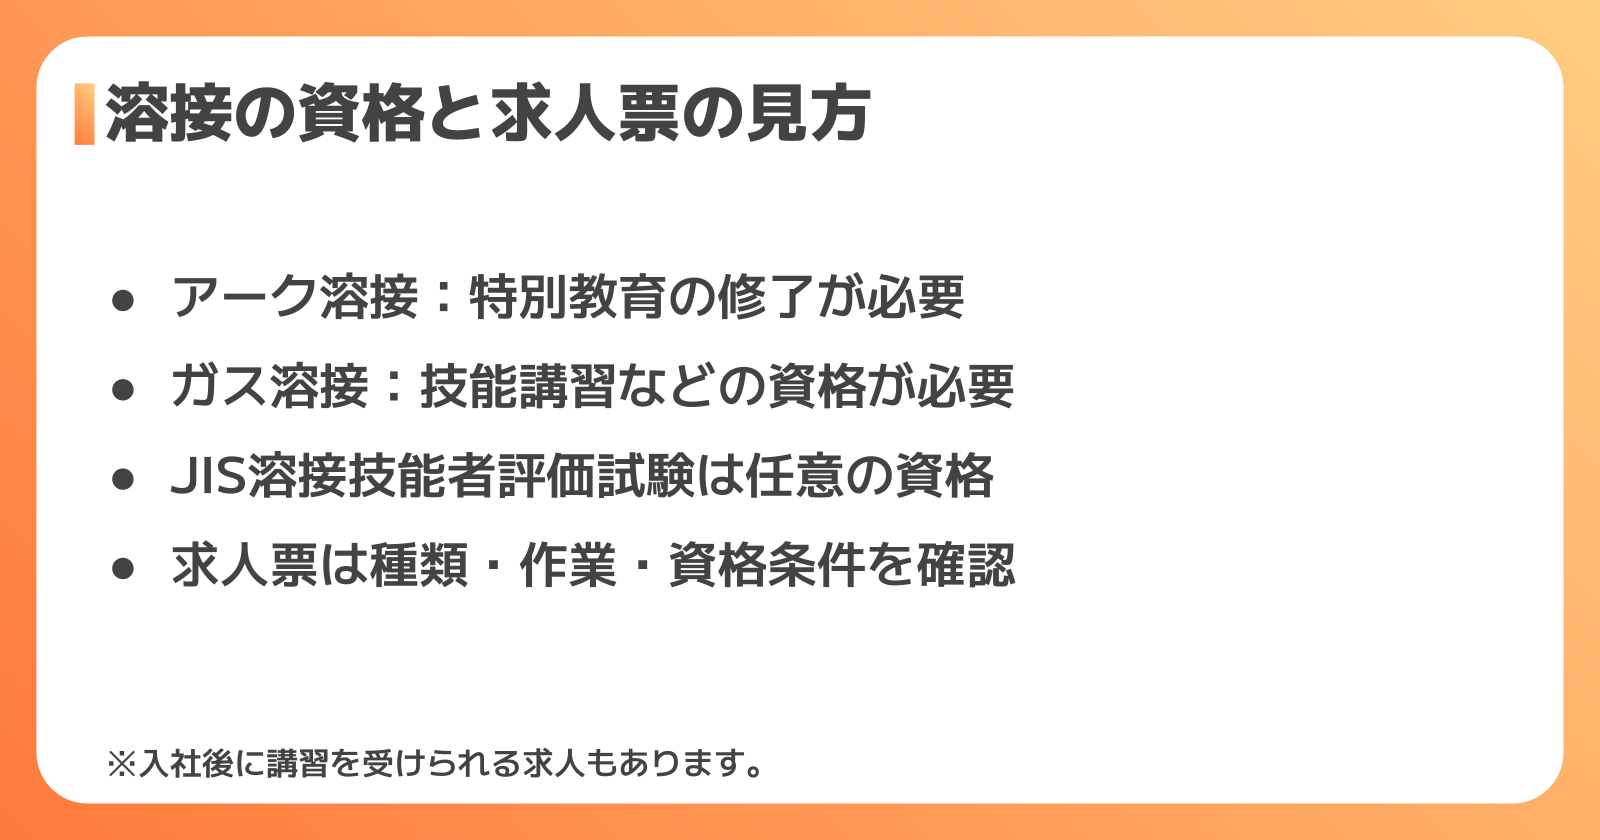
溶接の種類によって、必要な資格や講習も変わります。「自分にもできるのか」を判断するために、資格の違いと、求人票を読むときのポイントを押さえておきましょう。
アーク溶接を行うには「特別教育」の修了が必要
アーク溶接の作業を行う方は、労働安全衛生法に基づく「アーク溶接等の業務に係る特別教育」を受ける必要があります。被覆アーク・TIG・MIG・MAGのどれにも共通するルールです。
講習は学科と実技で構成され、数日間で修了できる内容です。入社後に会社が受講の機会を用意してくれるケースもあります。
ガス溶接を行うには「技能講習」などの資格が必要
可燃性ガスと酸素を使うガス溶接やガス切断は、「ガス溶接技能講習」の修了が必要です。さらに上位の「ガス溶接作業主任者」の免許は、作業を管理する立場の資格です。
アーク溶接の特別教育とは別の資格なので、両方の作業を行う現場では、2つとも求められることがあります。求人票の資格欄は、見落とさずに確認しましょう。
JIS溶接技能者評価試験:技術を証明する任意の資格
法律で必須とされる特別教育や技能講習とは別に、溶接の技術レベルを証明する資格もあります。代表的なのが、日本溶接協会が実施するJIS溶接技能者評価試験です。
手溶接、半自動溶接、TIG溶接など、溶接の種類ごとに試験が分かれています。取得しておくと、技術の証明になり、任せてもらえる仕事の幅が広がる資格です。詳しい種類や受験の流れは、日本溶接協会の公式サイトで確認できます。
工場求人の「溶接」はここを見て違いを読み取る
求人票の仕事内容に「溶接」とだけ書かれていても、中身は求人によって大きく異なります。違いを見分ける近道は、「溶接の種類」「作業の進め方」「資格の条件」の3点を確認することです。
まず、溶接の種類です。「半自動溶接」「TIG溶接」「スポット溶接」など、具体的な名称が書かれていれば、この記事の内容と照らし合わせて仕事のイメージをつかめます。
次に、作業の進め方です。「ロボット溶接のオペレーター」「溶接機のセット・操作」といった書き方なら、機械を扱う仕事が中心と考えられます。「手溶接」「溶接工」とあれば、自分の手でトーチや溶接棒を扱う仕事です。
最後に、資格の条件です。「資格不問」「未経験歓迎」「資格取得支援あり」の記載を確認しましょう。工場求人では、入社後に必要な講習を会社がサポートしてくれることもあります。
未経験から溶接の仕事を始めるステップ
未経験から溶接の仕事を目指す場合、はじめから溶接工として手溶接を任されるとは限りません。まずは部品のセットや、溶接機の操作補助、仕上がりの確認といった工程から始まる求人もあります。
そこから、アーク溶接の特別教育を受けて、半自動溶接などの作業を担当します。経験を積んだあとで、JIS溶接技能者評価試験に挑戦してステップアップする流れが、一つの目安です。
溶接以外の工場の仕事も含めて比較したい方は、工場の人気職種!溶接・鍛造・鋳造のお仕事も参考になります。
溶接の違いに関するよくある質問
Q. TIG溶接とMIG溶接の一番の違いは何ですか?
A. 電極が溶けるかどうかです。TIG溶接は溶けない電極を使い、溶加棒を別に足します。MIG溶接はワイヤ状の電極が溶けながら溶加材にもなり、自動で送り出されます。
仕上がりの美しさを重視するならTIG、作業スピードを重視するならMIGが向いています。
Q. 初心者が取り組みやすい溶接はどれですか?
A. 一般に、ワイヤが自動で送られる半自動溶接は、初心者でも取り組みやすいとされています。溶接棒を交換する手間がなく、連続して作業できるためです。
TIG溶接は両手の操作が必要で、習得に時間がかかります。まずは半自動溶接から経験を積む方が多いようです。
Q. 溶接の仕事に資格は必須ですか?
A. アーク溶接を行うには、特別教育の修了が必要です。ガス溶接を行う場合は、技能講習などの資格が必要になります。
一方、JIS溶接技能者評価試験は、任意の資格です。ただし、取得すると任される仕事の幅が広がります。
Q. 溶接の仕事は未経験でも始められますか?
A. 未経験歓迎の求人もあります。部品のセットや機械の操作補助から始まり、経験を積みながら溶接の作業を覚えていく流れが一般的です。
仕事内容の全体像は、厚生労働省の職業情報サイト「job tag」の溶接工のページでも確認できます。
まとめ:溶接の違いを知れば、求人票の「溶接」がぐっと読める
溶接は、金属を溶かす「融接」、圧力でつなぐ「圧接」、低温のろう材を使う「ろう接」の3つに分かれます。工場で目にする溶接の多くは、融接のアーク溶接です。
アーク溶接は、被覆アーク・TIG・MIG・MAGの4種類で、電極とガスの違いによって、得意な場面が変わります。ガス溶接やスポット溶接などの特徴も、あわせて押さえておきましょう。
溶接の仕事を目指すなら、アーク溶接の特別教育など、種類ごとの必要な資格も確認が必要です。求人票では、溶接の種類・作業の進め方・資格の条件の3点を見れば、自分に合う仕事を選びやすくなります。
ジョブハウス工場は、工場求人数業界No.1!
ご希望の方は<完全無料>で、あなたにおすすめの求人情報を受け取れます◎
まずは最短45秒で会員登録!
あわせて読みたい関連記事
溶接の違いがわかったら、次は工場の仕事全体や、似た「違い」を整理した記事もチェックしてみてください。
-
工場の人気職種!溶接・鍛造・鋳造のお仕事について説明できますか?
溶接に加えて、鋳造・鍛造の仕事内容も解説。向いている人の特徴も紹介しているので、自分に合う金属加工の仕事を見極めたい方におすすめです。 -
製造業とは?仕事内容・業種の種類・職種・未経験でも活躍できる理由を解説
溶接が活躍する製造業の全体像を、業種や職種ごとに整理しています。溶接の仕事が工場のどの工程にあたるのかを知りたい方に役立ちます。 -
フォークリフトの種類と違いを完全解説!カウンター・リーチ・動力別の特徴と選び方
溶接と同じく、種類によって必要な資格が変わる工場の定番スキル。資格と仕事の関係を比べたい方は、あわせて読むと理解が深まります。 -
物流と倉庫の仕事の違いとは?業務内容・必要な資格・年収まで徹底比較解説
工場以外の現場も含めて、仕事内容や必要な資格、年収の違いを比較しています。溶接以外の選択肢も検討したい方におすすめです。

